No products in the cart.


Làm Sao Hàn Lớp Lót Nhanh Như MIG/GMAW Nhưng Vẫn Kiểm Soát Tốt Vũng Hàn?
Các phương pháp hàn lớp lót (root pass) truyền thống như hàn que (SMAW/Stick) và hàn TIG (GTAW) cho phép kiểm soát tốt vũng hàn, nhưng thường đòi hỏi thợ có tay nghề cao và tốc độ hàn tương đối chậm, làm tăng thời gian và chi phí sản xuất.
Các công nghệ hàn lớp lót hiện đại như Plasma, K-TIG, TIP-TIG… có thể cải thiện đáng kể năng suất, tuy nhiên chi phí đầu tư thiết bị tương đối cao và phạm vi ứng dụng còn bị giới hạn bởi vật liệu, chiều dày, vị trí hàn hoặc điều kiện sản xuất.
MIG/GMAW với chuyển dịch ngắn mạch (short-circuit) truyền thống có lợi thế về tốc độ và năng suất, nhưng quá trình ngắn mạch có thể thiếu ổn định, làm vũng hàn bị xáo động, tăng bắn tóe và khó kiểm soát khi hàn lớp lót. Nếu thông số và thao tác không phù hợp, mối hàn có thể xuất hiện các khuyết tật như chảy thủng, thiếu ngấu hoặc thiếu liên kết.
RMD® của Miller là công nghệ MIG/GMAW sử dụng chuyển dịch ngắn mạch có kiểm soát (modified short-circuit). Hệ thống chủ động dự đoán và điều khiển chu kỳ ngắn mạch, đồng thời điều chỉnh dòng điện theo từng giai đoạn của quá trình chuyển giọt kim loại. Nhờ đó, giọt kim loại được chuyển vào vũng hàn êm hơn, vũng hàn ổn định và dễ kiểm soát hơn, đồng thời giảm bắn tóe và kiểm soát nhiệt đầu vào tốt hơn. Điều này góp phần hạn chế ảnh hưởng nhiệt và hỗ trợ duy trì các tính chất cơ học mong muốn của mối hàn khi quy trình được thiết lập phù hợp.
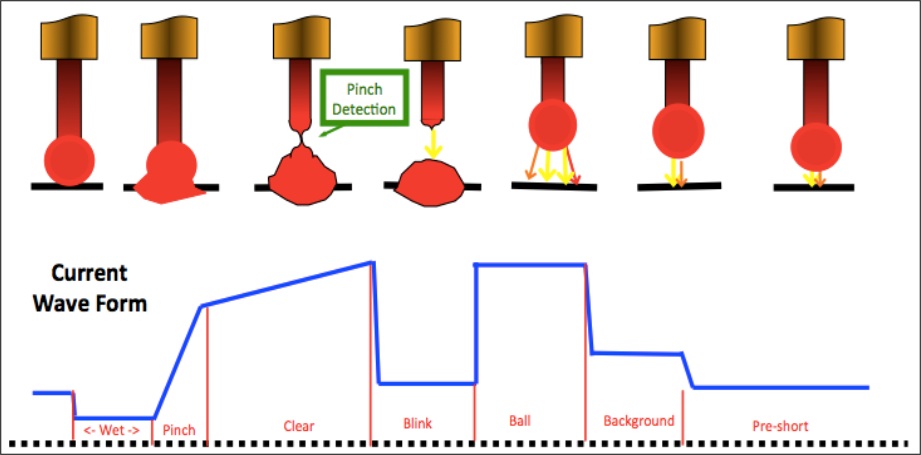
Hình 1. Sơ đồ mô tả trạng thái chuyển dịch kim loại của RMD.
RMD có thể cho phép loại bỏ công đoạn xông khí bảo vệ mặt sau (back purge) trong một số ứng dụng thép không gỉ, tùy thuộc vào mác vật liệu, thiết kế liên kết, khe hở, dây hàn, khí bảo vệ và yêu cầu chất lượng
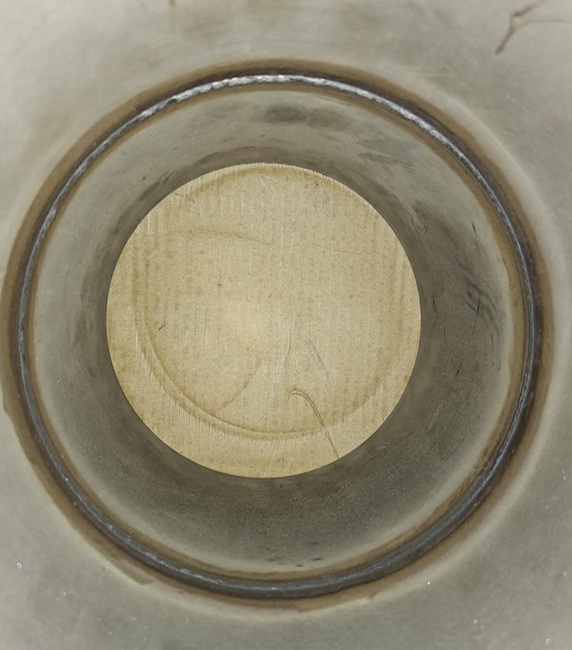
Hình 2. Mối hàn RMD ống thép không gỉ SS316L, vị trí 6G, không sử dụng khí bảo vệ mặt sau (back purge).
Lợi ích không chỉ nằm ở việc tiết kiệm khí bảo vệ mà còn giảm công đoạn chuẩn bị, rút ngắn thời gian hoàn thành mối hàn và nâng cao năng suất sản xuất.
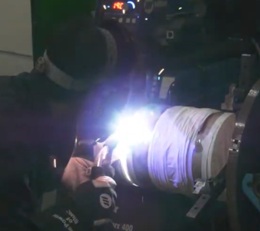
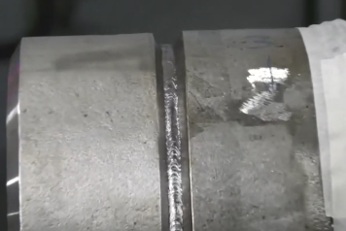
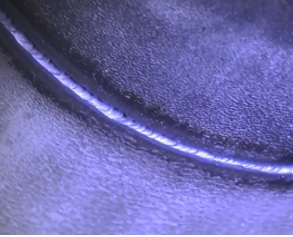
Hình 3. Hàn lớp root ống thép SS316L bằng RMD, vị trí 1G, có sử dụng khí bảo vệ mặt sau.
RMD có thể tạo lớp root dày hơn so với TIG/GTAW hoặc short-circuit GMAW thông thường, nhờ đó trong một số quy trình có thể loại bỏ lớp hot pass, giúp giảm số lớp hàn và rút ngắn thời gian hoàn thành mối hàn. Tốc độ hàn root mà Miller công bố cho một số ứng dụng đạt khoảng 6–12 in/min, so với khoảng 3–5 in/min của TIG (GTAW) trong các điều kiện so sánh tương ứng.
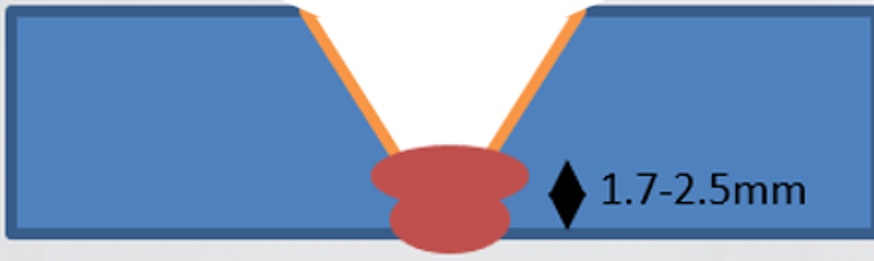
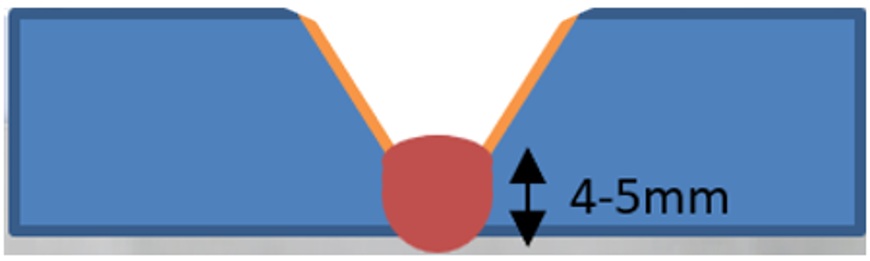
Hình 4. So sánh hệ số đắp của RMD và TIG
Hàn nhanh hơn – vũng hàn dễ kiểm soát hơn – giảm phụ thuộc vào tay nghề thợ – giảm công đoạn chuẩn bị – tăng năng suất và giảm chi phí. Đó là RMD®!
Liên hệ với chúng tôi để được tư vấn giải pháp RMD® phù hợp và nhận báo giá.